
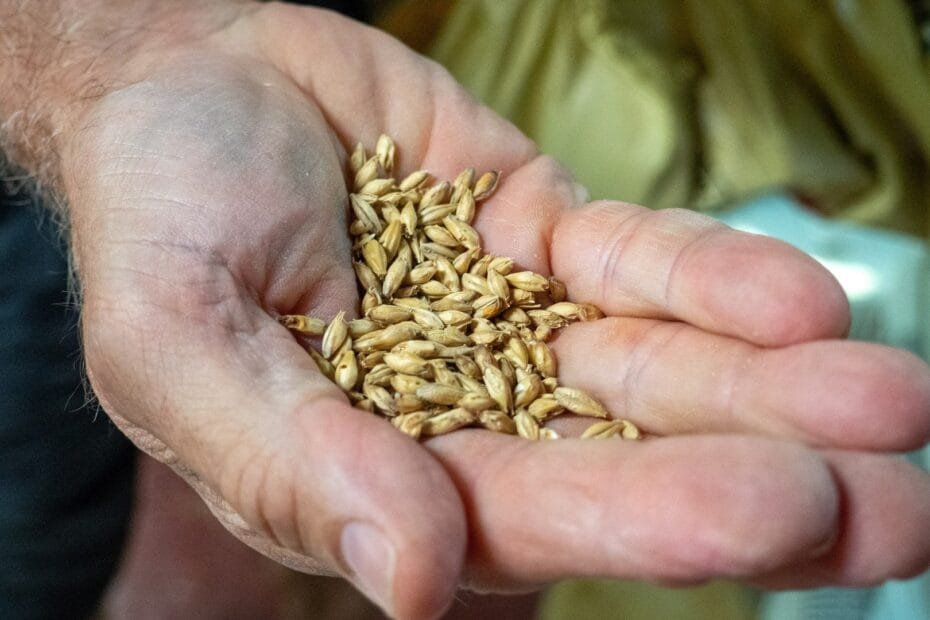
O malte de cevada é amplamente reverenciado por mestres cervejeiros e entusiastas como a verdadeira alma, a espinha dorsal e o motor biológico fundamental da cerveja artesanal. Se o lúpulo confere os aromas vibrantes e o amargor equilibrador, e a água representa o corpo líquido primordial, é o grão de cevada meticulosamente maltado que fornece os açúcares fermentáveis indispensáveis para que as leveduras trabalhem, gerando álcool, dióxido de carbono, textura aveludada, profundidade cromática e uma complexa paleta de sabores que varia da sutileza da casca de pão francês recém-assado às notas densas de café torrado e chocolate amargo. Compreender o universo do malte é o divisor de águas entre o apreciador casual e o verdadeiro conhecedor da cultura cervejeira.
Historicamente, a transformação da cevada bruta em grãos maltados é uma das tecnologias mais antigas desenvolvidas pela humanidade, remontando às primeiras civilizações sedentárias da Mesopotâmia e do Crescente Fértil há mais de nove mil anos. Ao longo dos milênios, mestres maltadores refinaram o controle biológico da germinação e a física térmica da secagem em fornos (kilning) e torradores rotativos, permitindo a criação de centenas de variedades distintas a partir de um único tipo de grão cereal. No ecossistema moderno da cerveja artesanal brasileira — um mercado que amadureceu exponencialmente na última década —, entender a química dos carboidratos, as reações de Maillard, a caramelização e o poder diastático tornou-se indispensável para quem deseja criar receitas equilibradas ou harmonizar rótulos artesanais com a sofisticada gastronomia do país.
Para quem já explorou o universo dos estilos de cerveja artesanal em nosso guia completo sobre tipos de cerveja artesanal ou se aprofundou nas diferenças fundamentais entre cerveja Lager e outras famílias fermentativas, este tratado definitivo disseca todas as camadas do malte de cevada. Abordaremos desde a morfologia celular do grão e o fascinante processo industrial da maltagem até a distinção técnica entre maltes base e especiais, parâmetros enzimáticos de laboratório, técnicas de mostura na panela, o impacto sensorial em cada estilo clássico e sua perfeita sinergia em harmonizações com iguarias brasileiras.
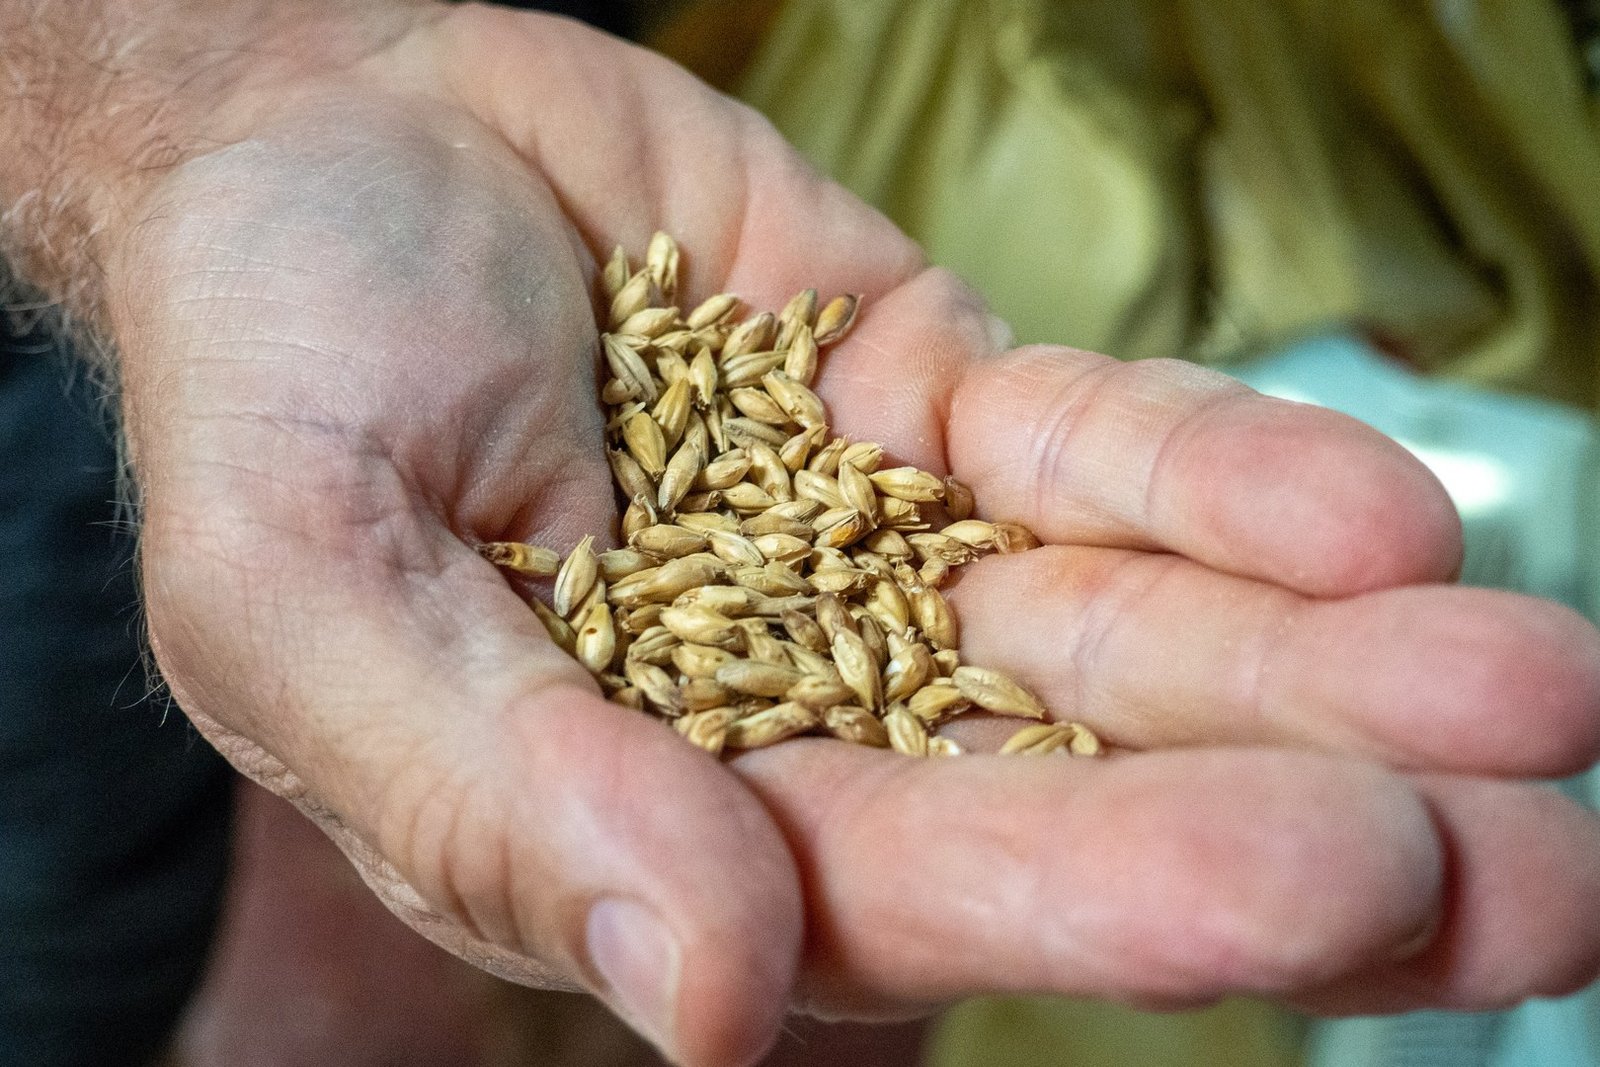
O que é Malte de Cevada: Anatomia do Grão, Biologia e Fisiologia Vegetal
Para desvendar o que realmente acontece durante a brassagem de uma cerveja artesanal, é essencial primeiro compreender a biologia vegetal da cevada (Hordeum vulgare), uma planta monocotiledônea pertencente à família das gramíneas (Poaceae). Ao contrário de grãos como o trigo ou o centeio, a cevada cultivada para cervejaria possui uma característica anatômica determinante: ela preserva uma casca celulósica externa rígida (pálea e lema) mesmo após a colheita e a trilhagem. Essa casca desempenha duas funções vitais no processo cervejeiro: atua como um escudo protetor para o delicado embrião vegetal durante a germinação controlada e forma uma camada filtrante natural e porosa no fundo da tina de clarificação durante a mostura artesanal, impedindo o entupimento do leito de grãos.
Internamente, a semente de cevada é estruturada em três componentes anatômicos principais: o embrião (ou gérmen), o endosperma e a camada de aleurona. O embrião é a estrutura viva vegetal que contém o eixo embrionário com a plúmula (futura folha e caule) e a radícula (futuras raízes). O endosperma representa a gigantesca reserva energética da semente, constituindo cerca de 75% a 80% do peso seco do grão. Essa reserva é composta predominantemente por pequenos grânulos de amido (polímeros de glicose em forma de amilose e amilopectina), hermeticamente envolvidos por uma rígida matriz proteica e revestidos por espessas paredes celulares vegetais compostas de beta-glucanos e arabinoxilanos. Por fim, a camada de aleurona é um tecido celular metabolicamente ativo que envolve o endosperma, responsável direto por sintetizar e secretar a cascata de enzimas hidrolíticas quando a semente recebe os estímulos de umidade e oxigênio.
No estado bruto (cevada crua não maltada), o amido está completamente inacessível para os micro-organismos cervejeiros. As paredes celulares e a matriz de proteínas funcionam como uma armadura microscópica insolúvel em água à temperatura ambiente. Se um cervejeiro tentar moer cevada crua e misturá-la com água quente na panela, obterá apenas uma pasta viscosa, turva e sem açúcares fermentáveis suficientes, impossibilitando uma fermentação alcoólica adequada. É exatamente aqui que entra a alquimia milenar da maltagem: o processo fisiológico e térmico que induz a semente a germinar parcialmente para sintetizar enzimas e degradar a matriz protetora (modificação do endosperma), interrompendo o ciclo vegetal no ápice enzimático antes que o embrião consuma suas reservas de amido para crescer.
Na indústria moderna de maltaria, a cevada é classificada agronomicamente em duas categorias primárias de cultivo: cevada de duas fileiras (two-row) e cevada de seis fileiras (six-row). Essa classificação refere-se à disposição fértil das espiguetas na espiga da planta. A cevada de duas fileiras desenvolve grãos maiores, mais uniformes, simétricos e com casca proporcionalmente mais fina, resultando em menor teor de proteína (geralmente entre 9,5% e 11,5%), maior rendimento de extrato fermentável por quilo de malte e sabores mais limpos e arredondados. Por essas virtudes organolépticas, é a preferida absoluta na tradição europeia e na elaboração de cervejas artesanais de alta estirpe em todo o mundo. A cevada de seis fileiras, historicamente muito plantada na América do Norte, produz grãos menores, assimétricos e com cascas mais grossas, possuindo maior teor proteico e uma concentração enzimática (poder diastático) extremamente agressiva. Essa carga enzimática abundante é ideal para cervejarias que utilizam altas proporções de cereais não maltados (adjuntos) como milho ou arroz, uma prática consagrada no estilo Standard American Lager, mas distante da pureza do craft beer tradicional.
História e Origem da Maltagem: Dos Zigurates da Suméria à Revolução Industrial
A história da maltagem confunde-se intrinsecamente com a gênese da própria civilização agrícola humana. Evidências arqueobotânicas e resíduos moleculares encontrados em sítios pré-históricos no Levante e na antiga Mesopotâmia sugerem que a domesticação da cevada selvagem (Hordeum spontaneum) há cerca de dez milênios esteve fortemente atrelada não apenas à panificação, mas à elaboração de bebidas fermentadas nutritivas e euforizantes. No lendário Hino a Ninkasi, a deusa suméria da cerveja entalhada em tábuas de argila cuneiformes por volta de 1800 a.C., já há descrições explícitas de grãos de cevada sendo umedecidos sobre esteiras de junco, germinados, moldados em pães semicozidos chamados bappir e subsequentemente infundidos em água para fermentação.
Durante a Antiguidade Clássica, os egípcios aperfeiçoaram a técnica maltadora em larga escala ao longo das férteis margens inundáveis do Rio Nilo, empregando tanques de alvenaria para imersão e grandes pátios ensolarados para a dessecação dos grãos sob o calor radiante do deserto. Na Europa Medieval, a arte e a ciência da produção cervejeira e da maltagem migraram para o abrigo dos mosteiros católicos na Alemanha, Bélgica, França e Ilhas Britânicas. Monges beneditinos e agostinianos documentaram metodicamente o comportamento da cevada, observando que o controle rigoroso da temperatura da água de maceração e a aeração constante dos leitos de grãos nos pisos de pedra das abadias evitavam o desenvolvimento de mofo e podridão fúngica, garantindo cervejas límpidas e nutritivas consumidas durante os rígidos períodos de jejum monástico.
Até meados do século XVII, no entanto, a secagem do malte verde dependia fundamentalmente de duas alternativas rudimentares: a exposição direta ao sol (que produzia maltes pálidos, mas dependia da incerteza climática sazonal) ou a queima de lenha, turfa e palha diretamente sob os pisos perfurados dos fornos primitivos. Esse contato direto com a fumaça conferia a praticamente todos os maltes e cervejas daquela era um caráter invariavelmente defumado, rústico, escuro e muitas vezes tostado em excesso com notas de cinzas. A verdadeira revolução na maltaria eclodiu no Reino Unido no início da Revolução Industrial, impulsionada por duas inovações tecnológicas sem precedentes: o uso de combustíveis sem fumaça, como o coque (carvão desvolatilizado), e o desenvolvimento dos fornos de ar indireto (indirect-fired kilns).
Com o calor limpo e controlado do ar quente sem fumaça, os maltadores britânicos conseguiram, pela primeira vez na história, dessecar a cevada preservando uma cor dourada pálida e mantendo intactas as delicadas enzimas amilolíticas. Essa revolução técnica deu origem ao famoso malte Pale Ale britânico e inspirou o pioneiro Gabriel Sedlmayr II, da Cervejaria Spaten em Munique, e seu parceiro austríaco Anton Dreher a visitarem a Grã-Bretanha na década de 1830 para espionar os métodos de secagem ingleses. Ao retornarem à Europa Central, Dreher aplicou a técnica para forjar o malte Vienna, criando a elegante Vienna Lager, enquanto Sedlmayr desenvolveu o malte Munich e a clássica Märzen. Poucos anos depois, em 1842, na cidade boêmia de Plzeň, Josef Groll utilizou a água ultra-suave local, lúpulo Saaz fresco e um malte claro revolucionário dessecado a baixíssimas temperaturas para criar a primeira cerveja Pilsen da história, inaugurando para sempre a era dourada das cervejas douradas cristalinas.
O Processo Completo de Maltagem: Maceração, Germinação e Secagem (Kilning)
A transformação da cevada crua em malte cervejeiro de alta qualidade é um processo biotecnológico dividido em três etapas sequenciais estritamente cronometradas: maceração (steeping), germinação (germination) e secagem/torrefação (kilning/roasting). Cada uma dessas fases exige controle milimétrico de temperatura, umidade relativa, fluxo volumétrico de ar e saturação de oxigênio para orquestrar o metabolismo vegetal sem permitir perdas excessivas de matéria seca.

1. Maceração (Steeping)
A cevada recém-chegada do campo possui umidade natural de repouso entre 10% e 12%, um patamar de dormência fisiológica que impede qualquer atividade metabólica. O objetivo primordial da maceração é elevar o teor de umidade do grão para uma faixa crítica entre 42% e 46%, despertando o embrião vegetal adormecido. Os grãos são depositados em imensos tanques cônicos de aço inoxidável onde passam por ciclos alternados de submersão em água pura e períodos secos chamados de descanso de ar (air rests).
Durante os descansos de ar, ventiladores industriais removem ativamente o dióxido de carbono gerado pela respiração inicial das sementes e injetam ar fresco e oxigenado, evitando a anóxia e o afogamento do embrião. A água de maceração é mantida rigorosamente entre 12 °C e 16 °C para evitar o choque térmico e impedir a proliferação bacteriana indesejada. Esse estágio dura geralmente entre 36 e 48 horas, terminando quando a pequena ponta branca da radícula (o chamado chit) começa a romper a casca externa da extremidade do grão.
2. Germinação Controlada (Germination)
Uma vez que o grão rompeu a casca (chitted), a carga é transferida para as caixas de germinação (sistemas Saladin ou tambores rotativos), onde repousa sobre pisos perfurados que recebem fluxo constante de ar condicionado saturado de umidade relativa (próxima a 100%) a uma temperatura estritamente mantida entre 14 °C e 18 °C. Durante um período que varia de 4 a 6 dias, o grão transforma-se no que a indústria denomina malte verde.
Sob o influxo do hormônio vegetal giberelina liberado pelo embrião, a camada de aleurona é estimulada a sintetizar uma constelação de enzimas hidrolíticas: endo-beta-glucanases para degradar as paredes celulares de beta-glucanos, peptidases e proteases para quebrar as proteínas estruturais em aminoácidos simples e peptídeos menores (nitrogênio livre assimilável – FAN), e as preciosas alfa-amilase e beta-amilase. Mecanismos mecânicos helicoidais revolvem os leitos de grãos de forma programada e contínua para evitar que as raízes crescentes (radículas) se entrelacem em um bloco impenetrável e para dissipar o intenso calor biológico liberado pela respiração do cereal. O maltador monitora o progresso da germinação observando o comprimento do acróspiro (a plúmula embrionária interna): quando o acróspiro atinge entre 75% e 100% do comprimento total do grão sob a casca, a modificação celular é considerada ideal e a germinação deve ser bruscamente interrompida antes que o embrião gaste o precioso amido reservado para a fabricação da cerveja.
3. Secagem em Forno (Kilning) e Torrefação
A fase de secagem tem dois objetivos cardeais: reduzir a umidade do malte verde de 45% para menos de 5% (estabilizando o grão microbiologicamente e interrompendo o crescimento vegetal) e desenvolver o perfil organoléptico definitivo de cor, aroma e sabor por meio de calor controlado. A secagem clássica é dividida em dois momentos térmicos:
- Fase de Secagem Livre (Wither Phase): Ar aquecido a temperaturas moderadas (entre 50 °C e 65 °C) em alto volume é forçado através da camada de grãos úmidos para evaporar a água superficial rapidamente. Como o calor latente de evaporação resfria o grão, as frágeis enzimas amilolíticas permanecem completamente intactas e preservadas para a futura mostura.
- Fase de Cura (Curing Phase): Quando a umidade atinge cerca de 10% a 12%, a temperatura do forno é progressivamente elevada para patamares entre 80 °C e 105 °C, dependendo do tipo de malte base desejado (ex: 80 °C para malte Pilsen, 95 °C a 105 °C para malte Pale Ale ou Munich). Nesse calor seco e intenso, ocorrem as célebres reações de Maillard, gerando melanoidinas aromáticas responsáveis pelos tons dourados, acobreados e pelos aromas profundos de cereais, nozes e biscoito.
Após a cura, o malte passa por máquinas desencoladoras para remover as radículas secas (que confeririam amargor adstringente e indesejável à cerveja) e descansa em silos de repouso por pelo menos três a quatro semanas para que sua umidade e estrutura interna se estabilizem perfeitamente antes de ser expedido para as cervejarias artesanais.
Química Cervejeira do Malte: Amido, Enzimas, Poder Diastático e Reações de Maillard
A mágica que ocorre dentro da panela de mostura durante a brassagem caseira ou profissional é um primor de bioquímica enzimática. O amido contido no endosperma do malte de cevada é um polissacarídeo macromolecular formado exclusivamente por unidades de D-glicose, arranjadas em duas frações distintas: a amilose (cadeias lineares helicoidais unidas por ligações glicosídicas alfa-1,4, correspondendo a cerca de 20% a 25% do amido total) e a amilopectina (estruturas tridimensionais densamente ramificadas unidas por ligações alfa-1,4 nas cadeias lineares e ramificações pontuais em alfa-1,6, compondo os 75% a 80% restantes).
Para transformar esse amido insolúvel em mosto doce e rico em açúcares fermentáveis, entram em ação duas enzimas capitais produzidas na maltagem: a alfa-amilase e a beta-amilase, cujo trabalho cooperativo e sinérgico é modulado pela temperatura da água na mostura:
- Alfa-Amilase: É uma endo-enzima de ação aleatória que cliva as ligações alfa-1,4 no interior da molécula de amido. Ela liquefaz rapidamente o grânulo gelatinizado, quebrando grandes cadeias em pedaços menores chamados dextrinas de cadeia curta e média. Opera com máxima atividade na faixa de temperatura de 68 °C a 72 °C e pH entre 5,3 e 5,7. Por produzir muitas dextrinas não fermentáveis pelas leveduras comuns, uma mostura conduzida nessa temperatura mais alta resulta em uma cerveja final mais encorpada, aveludada e com sensação de boca mais densa.
- Beta-Amilase: É uma exo-enzima de precisão que corta as pontas não redutoras das cadeias de amido, liberando sucessivas moléculas do dissacarídeo maltose — o principal açúcar fermentável consumido pelas leveduras cervejeiras (Saccharomyces cerevisiae e Saccharomyces pastorianus). Possui temperatura ótima de trabalho mais baixa, entre 60 °C e 65 °C, e pH ótimo entre 5,0 e 5,4, sendo rapidamente desnaturada e inativada acima de 67 °C. Uma mostura mantida nessa faixa gera um mosto altamente fermentável, resultando em uma cerveja final seca, leve e de alta drinkability.
Outro conceito crucial do controle de qualidade de uma maltaria é o Poder Diastático (frequentemente medido em graus Lintner no padrão americano ou em graus Windisch-Kolbach no padrão europeu). O poder diastático quantifica a capacidade enzimática total que um determinado lote de malte possui para converter não apenas seu próprio amido, mas também o amido de grãos especiais sem enzimas ou de adjuntos não maltados (como aveia em flocos, cevada crua, milho ou trigo não maltado). Um malte Pilsen ou Pale Ale de altíssima qualidade possui tipicamente entre 100° e 140° Lintner (ou acima de 250 a 350 WK), o que significa que ele possui poder enzimático mais que suficiente para converter até 30% a 40% de sua receita em grãos que não possuem enzimas próprias.
Por outro lado, o desenvolvimento de cores fascinantes e aromas complexos que não vêm da fermentação nem do lúpulo é governado pelas Reações de Maillard. Descritas em 1912 pelo médico e químico francês Louis-Camille Maillard, tratam-se de reações químicas não enzimáticas complexas entre o grupo carbonila de açúcares redutores (como glicose, frutose e maltose) e o grupo amino de aminoácidos livres e pequenos peptídeos presentes no grão sob a ação de calor moderado a intenso. Essas reações geram milhares de compostos aromáticos voláteis e polímeros macromoleculares pigmentados chamados melanoidinas. São as melanoidinas e os furanos, pirazinas e pirróis derivados do calor que conferem ao malte Munich notas inconfundíveis de crosta de pão preto tostado, ao malte Amber Ale notas de biscoito amanteigado e nozes, e aos maltes caramelizados e torrados sua riqueza de toffee, passas, cacau e café espresso.
Maltes Base vs. Maltes Especiais: A Divisão Essencial na Cervejaria Artesanal
Na arquitetura de formulação de qualquer receita cervejeira, os grãos são categorizados em dois grandes grupos funcionais: os maltes base e os maltes especiais. Compreender a proporção e a mecânica de interação entre esses dois grupos é o segredo supremo para atingir o equilíbrio perfeito de corpo, cor, álcool e perfil sensorial.

Maltes Base: O Alicerce Enzimático e Energético da Receita
Os maltes base constituem entre 70% e 100% de toda a carga de grãos de uma receita de cerveja artesanal. Eles são dessecados em fornos sob temperaturas suaves a moderadas para preservar intacto seu imenso poder diastático enzimático. São eles que fornecem a quase totalidade do extrato fermentável que será transformado em álcool pelas leveduras. Os quatro maltes base mais consumidos e universais no mundo são:
- Malte Pilsen: O malte base mais claro e mais amplamente utilizado do planeta (geralmente entre 2,5 e 4 EBC / 1,5 a 2 Lovibond). Seco a cerca de 80 °C a 85 °C, preserva máximo poder enzimático e confere sabor limpo, suave e discretamente adocicado que remete a grãos crus, farinha fresca e palha de cereais. É o alicerce insubstituível para lagers límpidas, Pilsens clássicas, Witbiers e bases neutras para cervejas lupuladas.
- Malte Pale Ale: A base por excelência das ales britânicas e americanas. Dessecado a temperaturas ligeiramente mais elevadas (em torno de 90 °C a 95 °C), atinge cor entre 5 e 8 EBC (3 a 4 Lovibond). Essa cura mais quente desenvolve aromas elegantes de pão branco de casca crocante, biscoito integral e crackers, proporcionando uma base maltada mais robusta para suportar o amargor intenso de IPAs e APAs.
- Malte Vienna: Trazido da tradição austríaca do século XIX, possui coloração dourada intensa a âmbar suave (6 a 9 EBC). Desenvolve aromas refinados de pão fresco, notas tostadas leves e amêndoas, mantendo excelente poder diastático para compor até 100% da receita em estilos históricos como Vienna Lager e Märzen.
- Malte Munich: Produzido a partir de cevada com maior umidade inicial curada a temperaturas entre 100 °C e 105 °C, atinge tons âmbar a acobreados (geralmente dividido em Munich I de 12 a 18 EBC e Munich II de 20 a 25 EBC). Carrega uma explosão aromática de crosta de pão tostada, caramelo seco e cereais ricos, sendo a alma de estilos germânicos icônicos como cerveja Dunkel, cerveja Bock e Doppelbock.
Maltes Especiais: A Paleta de Cores, Sabores e Texturas
Os maltes especiais são utilizados em proporções comedidas — variando de 1% a 30% do total da receita — e destinam-se a acrescentar camadas aromáticas específicas, reter a espuma, enriquecer a viscosidade ou alterar a tonalidade cromática da cerveja. Subdividem-se tecnicamente em três famílias fundamentais:
- Maltes Caramelo/Crystal: São elaborados através de um processo fabril único em tambores de torrefação: o malte verde úmido é primeiramente aquecido a temperaturas de mostura (cerca de 65 °C a 70 °C) sem ventilação, fazendo com que as próprias enzimas do grão convertam todo o amido interno em açúcares líquidos diretamente dentro da casca intacta. Em seguida, a temperatura é aumentada gradativamente para dessecar e caramelizar esses açúcares internos em diferentes intensidades térmicas. O interior do grão transforma-se em um núcleo vítreo e cristalizado que não necessita de conversão enzimática na tina de mostura. Variam do Carapils/Dextrine (malte de 3 a 5 EBC usado exclusivamente para melhorar a formação e retenção do colarinho e encorpar o corpo) aos cristais escuros (como Caramel 60L, 80L e 120L / Crystal de até 300 EBC), que entregam sabores opulentos de caramelo toffee, açúcar mascavo, ameixa seca e passas ao rum.
- Maltes Tostados e Escuros (Roasted): Dessecados primeiro como malte base e posteriormente levados a tambores rotativos de alta temperatura que operam entre 200 °C e 230 °C. Esse calor extremo destrói qualquer resquício enzimático e pirolisa as moléculas orgânicas, criando compostos profundos de torra intensa. Os mais famosos são o Chocolate Malt (500 a 800 EBC, conferindo notas de chocolate meio amargo, cacau em pó e nozes torradas), a Black Patent (1000 a 1400 EBC, que entrega amargor seco, notas de carvão vegetal e cinza controlada) e o Roasted Barley (que não é malte, e sim cevada crua não germinada torrada diretamente a 220 °C, sendo a marca registrada obrigatória da cerveja Stout e da monumental Russian Imperial Stout por sua espuma cor de avelã e final seco de café espresso amargo).
- Maltes Especializados Funcionais: Incluem maltes modificados para finalidades físico-químicas específicas, como o Malte Acidificado (produzido por fermentação láctica natural com bactérias que colonizam o grão, baixando seu pH para ajudar os cervejeiros alemães a acidificarem a água de mostura respeitando a Lei da Pureza de 1516 sem adicionar ácidos industriais), o Malte Defumado (Rauchmalz) dessecado sobre fumaça de madeira de faia para o clássico estilo Rauchbier de Bamberg, e o Malte Melanoidina formulado para simular o perfil encorpado e maltado de uma brassagem por decocção tradicional.
Tabela Comparativa 1: Guia Técnico dos Principais Maltes Cervejeiros do Mundo
A tabela a seguir consolida os parâmetros analíticos e organolépticos essenciais dos principais maltes de cevada utilizados nas cervejarias artesanais globais e brasileiras, detalhando sua cor na escala EBC (European Brewery Convention) e Lovibond, poder diastático, percentual típico na receita e contribuição sensorial primordial:
| Nome do Malte | Classificação | Cor (EBC / Lovibond) | Poder Diastático (WK / Lintner) | % Típico na Receita | Perfil Aromático e Sensorial Principal | Estilos Tradicionais Indicados |
|---|---|---|---|---|---|---|
| Pilsen / Pilsner | Malte Base | 2,5 – 4,0 EBC / 1,5 – 2,0 °L | Alto (> 250 WK / > 100 °L) | Até 100% | Grãos frescos, palha, casca de pão suave, doçura limpa | German Pils, Bohemian Pilsner, Witbier, Helles, Saison |
| Pale Ale | Malte Base | 5,0 – 8,0 EBC / 2,5 – 4,0 °L | Alto (> 220 WK / > 85 °L) | Até 100% | Casca de pão crocante, biscoito, crackers, notas maltadas ricas | American Pale Ale (APA), IPA, English Bitter, Porter |
| Vienna | Malte Base | 6,0 – 9,0 EBC / 3,0 – 4,5 °L | Moderado-Alto (> 180 WK / > 70 °L) | Até 100% | Pão tostado suave, avelãs, amêndoas, doçura equilibrada | Vienna Lager, Märzen, Oktoberfestbier, Bière de Garde |
| Munich (Tipo I e II) | Malte Base / Especial | 12 – 25 EBC / 5,0 – 10 °L | Moderado (100 – 150 WK / 40 – 60 °L) | Até 100% (Tipo I) ou até 50% | Crosta de pão tostada intensa, cereais ricos, caramelo sutil | Dunkel alemã, Bock, Doppelbock, Marzen, Amber Ale |
| Carapils / Dextrine | Especial (Caramelo) | 3,0 – 5,0 EBC / 1,5 – 2,5 °L | Nulo (0 WK) | 2% – 10% | Neutro; fornece dextrinas que melhoram retenção de espuma e corpo | Session IPA, Lagers leves, IPAs americanas modernas |
| Caramel / Crystal 60L | Especial (Caramelo) | 140 – 170 EBC / 55 – 65 °L | Nulo (0 WK) | 3% – 15% | Caramelo clássico toffee, calda de açúcar queimado, melado | American IPA, cerveja Amber Ale, Red Ale, Brown Ale |
| Special B | Especial (Caramelo Escuro) | 280 – 350 EBC / 110 – 140 °L | Nulo (0 WK) | 2% – 10% | Frutas escuras secas, ameixa preta, uva passa, melaço pesado | Dubbel belga, Quadrupel belga, Strong Dark Ale, Barleywine |
| Chocolate Malt | Especial (Tostado) | 800 – 1000 EBC / 300 – 400 °L | Nulo (0 WK) | 2% – 8% | Cacau puro amargo, chocolate meio amargo, café tostado sutil | cerveja Porter, Brown Porter, Stout, Schwarzbier |
| Roasted Barley (Cevada Torrada) | Grão Cru Torrado | 1000 – 1400 EBC / 400 – 550 °L | Nulo (0 WK) | 3% – 10% | Café espresso concentrado, torrefação marcante, final seco e amargo | Dry Stout irlandesa, Foreign Extra Stout, Imperial Stout |
| Malte Acidificado (Acidulated) | Especial (Funcional) | 3,0 – 6,0 EBC / 1,5 – 3,0 °L | Baixo a Moderado | 1% – 5% | Leve acidez cítrica natural (contém 1% a 2% de ácido lático) | German Pils, Kolsch, Helles (ajuste de pH da mostura) |
O Impacto do Malte na Brassagem: Moagem, Rampas de Temperatura e Decocção
O sucesso da extração e conversão dos açúcares do malte na panela cervejeira começa muito antes de ligar o fogareiro: ele se define na moagem dos grãos. Um dos erros mais crassos do cervejeiro caseiro iniciante é pulverizar o malte em pó fino achando que aumentará a eficiência. A moagem correta exige que o grão seja delicadamente esmagado entre rolos recartilhados para expor e fragmentar o endosperma amiláceo em sêmola e pedaços milimétricos, mantendo a casca de celulose o mais inteira e preservada possível. Cascas trituradas e esfareladas liberam polifenóis tânicos amargos e adstringentes na mostura e colapsam o leito filtrante na clarificação, gerando o temido travamento de fluxo (stuck mash).
Durante a mostura, a combinação da água filtrada com os grãos moídos (habitualmente na proporção de 2,5 a 3,5 litros de água para cada quilo de malte) pode ser conduzida por dois métodos clássicos:
1. Infusão Simples em Rampa Única
É a metodologia dominante na escola cervejeira artesanal contemporânea dos Estados Unidos e da Grã-Bretanha. Como os maltes modernos comercializados hoje pelas grandes maltarias globais (como Weyermann, Dingemans, Crisp, Castle e as maltarias brasileiras e argentinas) são altamente modificados em fábrica, o endosperma já teve suas paredes celulares e proteínas previamente fragmentadas na germinação. Portanto, o cervejeiro precisa apenas estabilizar a temperatura de mostura em um patamar fixo entre 65 °C e 68 °C durante 60 minutos para permitir a conversão do amido pelas amilases. Escolher 64 °C a 65 °C privilegia a beta-amilase e produz mostos altamente atenuáveis e cervejas secas; escolher 68 °C a 69 °C privilegia a alfa-amilase e resulta em cervejas mais robustas e corpóreas.
2. Infusão Escalonada e o Histórico Método da Decocção
Na tradição centro-europeia (Alemanha e República Tcheca), mestres cervejeiros utilizam rampas térmicas programadas para atingir propósitos fisiológicos precisos:
- Parada Ácida (Phytase Rest, 35 °C a 45 °C): Historicamente ativava fitases naturais para quebrar fitina e liberar fosfatos que acidificavam a água dura da Baviera.
- Parada Proteica (Protein Rest, 50 °C a 55 °C): Ativa peptidases e proteinases para degradar proteínas de cadeia longa em aminoácidos essenciais (FAN) para a saúde celular das leveduras e evitar a turbidez por frio (chill haze). Nos maltes altamente modificados atuais, essa parada deve ser evitada ou encurtada para no máximo 10 a 15 minutos, caso contrário destruirá as proteínas de peso molecular médio responsáveis por manter a densidade da espuma da cerveja.
- Sacarificação (Saccharification, 62 °C a 70 °C): Onde ocorre a conversão estrita do amido em açúcares.
- Mash-Out (76 °C a 78 °C): Elevação final da temperatura antes da recirculação e clarificação para inativar irreversivelmente as amilases (congelando o perfil de fermentabilidade do mosto) e reduzir a viscosidade mecânica dos açúcares dissolvidos, facilitando a lavagem dos grãos.
A decocção (método de decocção simples, dupla ou tripla) é uma técnica ancestral genial criada antes da invenção dos termômetros de vidro no século XVIII. O cervejeiro retirava uma fração espessa do mosto com grãos (cerca de um terço do volume total), fervia essa porção em uma panela separada por 15 a 30 minutos e retornava a massa fervente para a tina principal, elevando a temperatura de todo o mosto exatamente para o próximo patamar desejado. A fervura física dos grãos amolece as paredes celulares mais recalcitrantes e deflagra intensas reações de Maillard e caramelização sob calor úmido, conferindo às cervejas tradicionais da Boêmia e da Baviera uma complexidade maltada, maciez bucal e profundidade de sabor que nenhuma rampa elétrica moderna consegue reproduzir perfeitamente.
O Malte de Cevada no Brasil: Agronomia do Sul, Cadeia Produtiva e Importações
Embora o Brasil seja o terceiro maior produtor de cerveja do planeta, produzindo anualmente mais de 15 bilhões de litros da bebida, o cultivo agronômico da cevada cervejeira no território nacional enfrenta desafios climáticos singulares. Sendo uma cultura tipicamente de inverno temperado que exige clima frio, baixa umidade durante a maturação e invernos bem delimitados, a lavoura de cevada concentra-se quase em sua totalidade nos estados da Região Sul — primordialmente no Paraná (nos polos agrícolas de Ponta Grossa, Guarapuava e nos campos gerais) e no Rio Grande do Sul (em Passo Fundo e Cruz Alta).
Grandes cooperativas agroindustriais e gigantes maltadoras operam no país, como a Agrária Malte em Entre Rios (Guarapuava-PR), uma das maiores maltarias do hemisfério sul, e a Maltaria Campos Gerais. Essas instituições investem pesadamente em melhoramento genético vegetal em parceria com a Embrapa Trigo, desenvolvendo cultivares tropicais de cevada de duas fileiras adaptadas à acidez do solo brasileiro e com alta resistência a doenças fúngicas típicas de invernos chuvosos, como a giberela e o oídio.
Contudo, a safra nacional de cevada atende majoritariamente a demanda maciça das grandes cervejarias multinacionais para maltes Pilsen industriais. As cervejarias artesanais e microcervejarias independentes brasileiras consomem grandes volumes do malte base nacional de cooperativas pela excepcional relação custo-benefício e frescor, mas dependem fundamentalmente da importação para seus maltes especiais mais complexos. Navios carregados de maltes artesanais aportam nos portos brasileiros vindos da Alemanha (especialmente da centenária Weyermann de Bamberg), da Bélgica (Castle Malting e Dingemans), do Reino Unido (Crisp, Simpsons e Thomas Fawcett) e da vizinha Argentina (grande produtora de cevada de excelência na província de Buenos Aires). Essa confluência de maltes de alta nobreza global com a criatividade técnica dos mestres cervejeiros brasileiros permitiu o florescimento de um mercado craft de renome mundial.
Guia de Serviço, Copos Adequados e Harmonização de Maltes com a Gastronomia Brasileira
A apreciação de uma cerveja focada no perfil do malte exige um ritual de serviço diferente daquele dispensado a rótulos ultra-lupulados ou cervejas de acidez cortante. Enquanto cervejas muito amargas e secas pedem temperaturas baixas para ressaltar a vivacidade aromática e o frescor dos lúpulos, cervejas maltadas contêm ésteres aromáticos complexos e açúcares residuais que são completamente amortecidos e anestesiados se servidos a temperaturas próximas de zero grau.

Para estilos onde o malte desempenha o protagonismo sensorial, a temperatura ideal de serviço deve respeitar a densidade alcoólica e a cor da bebida:
- Lagers Claras de Malte Suave (Helles, Vienna, Festbier): Servir entre 4 °C e 6 °C. Em copos clássicos como a tradicional Caneca alemã (Masskrug ou Stein) ou o copo Willi Becher, que preservam o colarinho branco espesso e direcionam o frescor do cereal ao olfato.
- Ales e Lagers Âmbar a Escuras Médias (Dunkel, Bock, Amber Ale, English Bitter): Servir entre 7 °C e 10 °C. O copo Pint inglês (Nonick ou Tulip Pint) é excelente para ales britânicas, enquanto cálices ou tulipas realçam os ésteres frutados e os toques de toffee.
- Cervejas Fortes e Tostadas (Baltic Porter, Foreign Extra Stout, Russian Imperial Stout, Barleywine): Servir entre 10 °C e 14 °C. Taças do tipo Snifter (balão de conhaque) ou Teku são ideais para permitir que a cerveja respire e aqueça lentamente nas mãos, liberando todas as notas profundas de cacau, café, baunilha e frutas secas.
No quesito harmonização gastronômica, a química do malte é a mais poderosa aliada da rica e suculenta culinária brasileira. O princípio fundamental para harmonizar maltes tostados e caramelizados baseia-se na semelhança aromática gerada pela reação de Maillard: os sabores de crosta e tostado desenvolvidos na casca da carne grelhada na brasa espelham com precisão cirúrgica as melanoidinas geradas no forno do malteiro.
Tabela Comparativa 2: Matriz de Harmonização de Cervejas Maltadas com a Culinária Brasileira
Confira a matriz completa de harmonização sensorial entre os perfis de malte de cevada mais representativos e os pratos típicos da gastronomia regional do Brasil:
| Perfil Predominante de Malte | Estilos Cervejeiros de Destaque | Prato Típico da Culinária Brasileira | Mecanismo Sensorial de Harmonização | Temperatura Ideal de Serviço |
|---|---|---|---|---|
| Malte Pilsen Suave e Limpo | German Pils, Bohemian Pilsner, Helles | Pastel de palmito ou camarão, acarajé com vatapá leve, queijo de coalho assado na brasa | Corte de gordura pela carbonatação limpa e complemento sutil da crocância da massa frita | 3 °C a 6 °C |
| Malte Vienna e Pão Tostado Suave | Vienna Lager, Märzen, Kellerbier | Frango com quiabo e polenta mineira, empadão goiano de frango com pequi suave | Concordância entre as notas de cereais e milho da polenta com a crocância de pão do malte | 6 °C a 8 °C |
| Malte Munich Rico e Caramelos Leves | Munich Dunkel, Doppelbock, Marzen | Feijoada tradicional completa com carnes suínas curadas, costelinha de porco na brasa com mandioca | Ressonância perfeita entre a caramelização das carnes assadas e a intensidade maltada de crosta de pão | 7 °C a 10 °C |
| Caramelo Toffee e Biscoito Tostado | Irish Red Ale, American Amber Ale | Churrasco de picanha com farofa de ovos e bacon, barreado paranaense cozido na panela de barro | O dulcor residual e as notas de caramelo abraçam o sal grosso e o suco suculento da carne bovina | 7 °C a 10 °C |
| Chocolate Amargo e Maltes Escuros | Brown Porter, Robust Porter, Schwarzbier | Rabada brasileira com agrião fresco e pirão, carne de sol desfiada acebolada com manteiga de garrafa | Equilíbrio de intensidade; o amargor tostado corta a untuosidade rica do colágeno da rabada | 8 °C a 11 °C |
| Torrefação Extrema de Café e Cacau | Dry Stout, Russian Imperial Stout | Brigadeiro gourmet de chocolate belga 70%, pudim de leite condensado tradicional, bolo de rolo pernambucano | Contraste e corte: o amargor e a secura de café espresso da cerveja quebram o dulcor excessivo da sobremesa | 10 °C a 14 °C |
Melhores Rótulos e Cervejarias Brasileiras Focadas em Maltes Excepcionais
O mercado cervejeiro artesanal brasileiro abriga cervejarias lendárias que conquistaram medalhas de ouro nos mais exigentes concursos mundiais (como o World Beer Cup e o Brussels Beer Challenge) justamente pelo domínio primoroso da seleção e manejo de maltes especiais. Conheça as principais cervejarias do país que se destacam pelo primor maltado em suas criações:
- Cervejaria Bamberg (Votorantim, SP): Liderada pelo mestre cervejeiro Alexandre Bazzo, a Bamberg é o maior templo da cultura cervejeira alemã no Brasil. Vencedora de dezenas de prêmios internacionais, seus rótulos como a Bamberg Rauchbier (que utiliza malte defumado importado com maestria única) e a Bamberg Schwarzbier são referências mundiais absolutas em equilíbrio límpido de maltes escuros sem adstringência.
- Cervejaria Bodebrown (Curitiba, PR): Uma das precursoras da revolução artesanal no país, comandada pelos irmãos Samuel e Paulo Cavalcanti. A cervejaria paranaense é mundialmente famosa por suas criações ricas em maltes torrados e envelhecimento em barris de carvalho brasileiro, com destaque para a monumental Wee Heavy (que exala notas profundas de toffee escuro e malte caramelizado escocês) e sua icônica De Bora Poderosa Imperial Stout.
- Cervejaria Colorado (Ribeirão Preto, SP): Uma pioneira histórica que aprendeu a conciliar o alicerce clássico dos maltes de cevada europeus com ingredientes genuinamente brasileiros. O exemplo mais emblemático é a cerveja Colorado Demoiselle, uma robusta Porter que combina maltes torrados nobres com grãos de café da Alta Mogiana paulista, e a Colorado Appia, que adiciona mel de flor de laranjeira a uma base suave de malte de cevada e trigo.
- Cervejaria Schornstein (Pomerode, SC): Ancorada na tradição germânica do Vale do Itajaí em Santa Catarina, a Schornstein produz uma das melhores Imperial Stouts do mercado nacional, premiadíssima pela complexidade aveludada de seus sete tipos de maltes especiais combinados com perfeição milimétrica.
- Cervejaria Tupiniquim (Porto Alegre, RS): Especialista em cervejas extremas e densas de inverno, consagrou-se no cenário nacional com a série Monjolo Imperial Porter e variações envelhecidas em madeiras nobres, demonstrando a potência das melanoidinas e maltes torrados de altíssima extração.
Como o Homebrewer Deve Escolher, Armazenar e Moer o Malte em Casa
Para os homebrewers e entusiastas que realizam suas próprias brassagens caseiras em sistemas Single Vessel ou três panelas tradicionais, o cuidado com a integridade física e o armazenamento do malte é o segredo para garantir cervejas com sabor fresco e rendimento consistente. Para quem está montando o próprio laboratório caseiro, recomendamos conferir o passo a passo em nosso guia de como fazer cerveja artesanal em casa.
Ao adquirir o malte de cevada, prefira sempre comprá-lo em grãos inteiros em vez de já moído, a menos que você pretenda utilizá-lo nas próximas 24 a 48 horas. O grão intacto possui sua casca protetora natural que resguarda o endosperma da oxidação atmosférica e da absorção de umidade ambiente. Quando o grão é quebrado no moedor, a área superficial de contato aumenta milhares de vezes, acelerando a perda de compostos aromáticos e facilitando reações oxidativas que conferem gosto de papelão envelhecido e umidade à cerveja.
Siga estas três regras de ouro para conservar e processar o malte na sua cervejaria caseira:
- Armazenamento Hermético e Anti-Pragas: Guarde os sacos de malte em bombonas plásticas atóxicas ou baldes com vedação hermética, mantidos sempre elevados do chão sobre pallets ou estrados de madeira em ambiente seco, escuro e arejado. A umidade relativa do ar acima de 65% pode fazer com que o grão absorva água, perdendo a crocância natural (tornando-se borrachudo) e favorecendo o surgimento de carunchos e gorgulhos da farinha.
- Ajuste do Espaçamento dos Rolos do Moedor (Gap): Utilize um calibrador de folga (cárter de lâminas) para ajustar o espaçamento entre os rolos do seu moinho de dois ou três rolos para uma abertura típica entre 1,1 mm e 1,3 mm (0,045 a 0,050 polegadas). O teste sensorial é simples: pegue um punhado de malte recém-moído; a casca deve estar predominantemente inteira e aberta, liberando os pedaços brancos do endosperma, sem acúmulo excessivo de pó fino no fundo do recipiente.
- Técnica de Condicionamento do Malte (Malt Conditioning): Se você sofre frequentemente com cascas que se esfarelam durante a moagem, aplique a técnica profissional de condicionamento: borrife de 1% a 2% de água morna sobre o peso total dos grãos secos (aproximadamente 10 a 20 ml de água por quilo de malte) cerca de 10 a 15 minutos antes de moer, misturando bem. Essa mínima umidade superficial confere elasticidade mecânica à casca de celulose, fazendo com que ela se dobre e abra sem se fragmentar em micropartículas, garantindo uma cama filtrante perfeita e clarificação rápida.
Perguntas Frequentes sobre Malte de Cevada (FAQ)
O que é malte de cevada e qual sua função na cerveja?
O malte de cevada é o grão de cevada que passou por um processo controlado de germinação em água e secagem em fornos industriais. Sua função capital na produção de cerveja é fornecer o amido que será transformado em açúcares fermentáveis por suas próprias enzimas durante a mostura, além de conferir corpo, espuma, cor e a ampla gama de aromas de cereais, pão, caramelo e café.
Qual a diferença entre cevada comum e malte de cevada?
A cevada comum é o cereal colhido no campo em seu estado bruto; seu amido encontra-se inacessível, preso por paredes celulares densas e proteínas, sem enzimas ativas desenvolvidas. O malte de cevada, por sua vez, germinou parcialmente sob condições controladas, desenvolvendo as enzimas amilolíticas vitais (alfa e beta-amilase) e tendo sua estrutura molecular amolecida para permitir a extração rápida de açúcares na panela cervejeira.
Toda cerveja é feita exclusivamente de malte de cevada?
Não necessariamente. Muitas cervejas artesanais tradicionais utilizam outros grãos maltados em conjunto com a cevada, como o trigo (essencial em Weissbiers e Witbiers), o centeio e a aveia (muito usada em New England IPAs e Oatmeal Stouts). Além disso, cervejarias comerciais de massa frequentemente substituem parcela do malte por adjuntos não maltados, como milho e arroz, para reduzir custos de produção e produzir cervejas mais leves.
O que significa o termo cerveja puro malte?
A classificação “puro malte” define por lei que 100% dos açúcares fermentáveis da receita cervejeira provêm unicamente de cereais maltados (cevada, trigo, etc.), sem a inclusão de cereais não maltados como milho, arroz ou xaropes de glicose comerciais adicionados para baratear a produção.
Cerveja de malte de cevada contém glúten?
Sim. A cevada é um grão que contém naturalmente glúten em sua matriz proteica (especificamente as prolaminas denominadas hordeínas). Pessoas com doença celíaca ou intolerância severa ao glúten devem consumir apenas rótulos artesanais certificados “Sem Glúten”, produzidos a partir de grãos sem glúten (como sorgo e milheto) ou tratados na fermentação com enzimas enzimáticas específicas (prolil-endopeptidase) que quebram as frações proteicas do glúten.
Qual a diferença prática entre maltes base e maltes especiais?
Os maltes base (como Pilsen, Pale Ale e Munich) compõem a maior parte da receita (geralmente de 70% a 100%), possuem alto poder diastático enzimático e fornecem a maioria dos açúcares fermentáveis que se tornarão álcool. Os maltes especiais (como Caramelo/Crystal e Tostados) compõem frações menores (de 2% a 25%), não possuem enzimas ativas e destinam-se exclusivamente a conferir cores vibrantes, complexidade aromática, corpo denso e retenção de espuma.
Como o malte influencia a cor final da cerveja?
A cor da cerveja é determinada pela intensidade térmica a que os grãos foram submetidos durante a secagem e torrefação na maltaria. Maltes base secos em temperaturas amenas geram cores douradas pálidas (2 a 4 EBC), enquanto maltes curados em calor médio desenvolvem tons acobreados por reações de Maillard, e maltes torrados a mais de 200 °C caramelizam e pirolisam açúcares, produzindo cores castanhas, pretas e opacas de 500 a 1400 EBC.
O que é o poder diastático de um malte cervejeiro?
O poder diastático é a medida laboratorial (expressa em graus Lintner ou Windisch-Kolbach) da concentração total de enzimas amilolíticas ativas preservadas no malte. Quanto maior o poder diastático, mais rápida e eficiente é a capacidade do malte de converter seu próprio amido e também o amido de outros ingredientes não enzimáticos adicionados na panela de mostura.
